
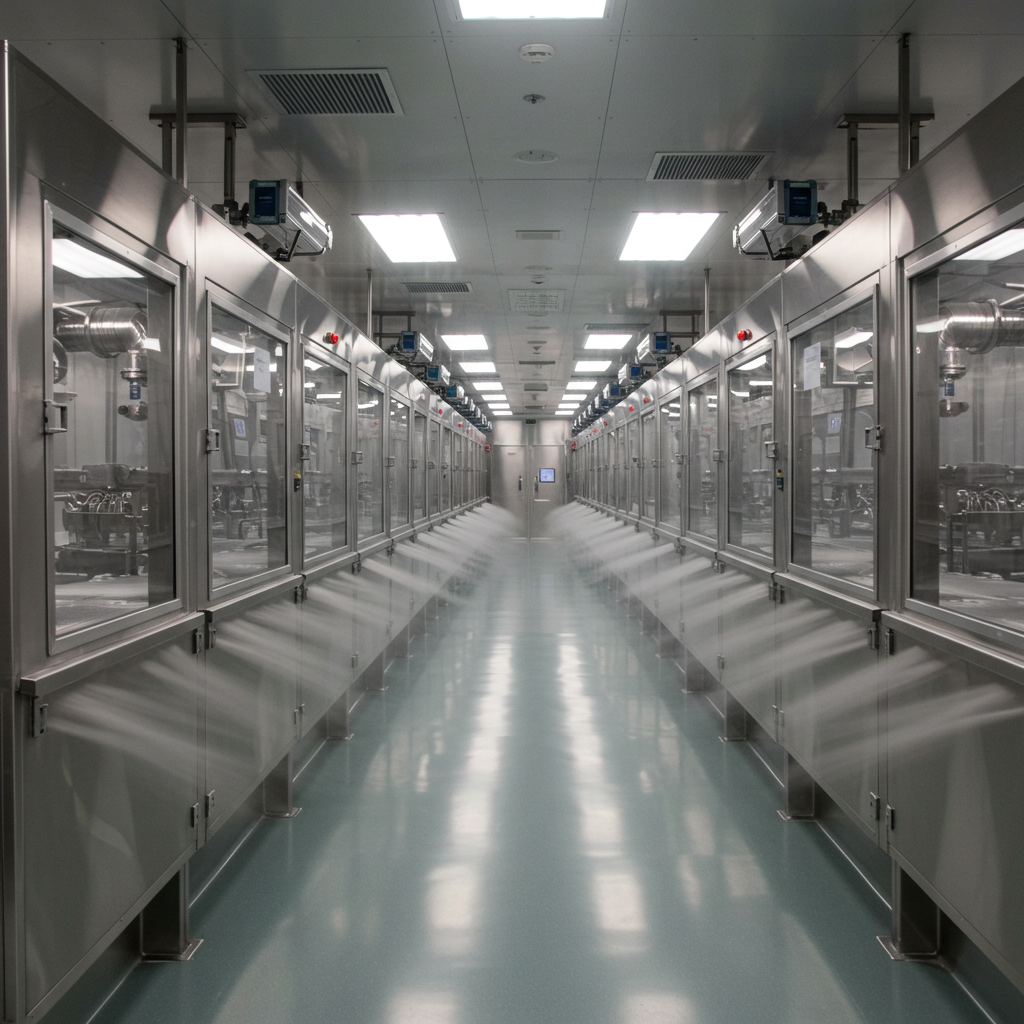
Flux laminaire : définition, applications et critères de choix pour l’industrie
Dans l’industrie, la maîtrise de l’air n’est pas un détail de confort. C’est souvent un verrou qualité. Quand une zone de manipulation devient sensible — produit exposé, opérations fines, contraintes réglementaires — la question de la circulation d’air revient vite sur la table. Et avec elle, des débats très concrets : comment limiter les particules ? comment garder une efficacité stable malgré les gestes, les ouvertures, les cycles de production ? et, surtout, comment choisir une solution qui tienne dans la vraie vie, pas uniquement sur une fiche technique ?
Pourquoi vous vous intéressez au flux laminaire, au fond ?
Rarement par curiosité. Le plus souvent, c’est parce qu’un risque a été identifié : contamination d’un produit, non-conformité en contrôle qualité, dérive de comptage de particules, ou besoin de sécuriser un poste de travail pour des opérations répétitives. À ce stade, une question simple aide à cadrer : quelle zone doit être protégée, et contre quoi exactement ?
Pour avancer sereinement dès le début, une ressource utile synthétise les points clés de choix et d’efficacité : flux laminaire. Cela évite un piège fréquent : partir sur un équipement “standard” alors que les contraintes de processus imposent une direction d’écoulement, une vitesse différente, voire un type d’équipement particulier.
« Flux laminaire », ça veut dire quoi exactement ?
Un flux laminaire, c’est un écoulement d’air (ou, plus rarement, d’autres fluides) qui se déplace en couches relativement parallèles, avec peu de mélange entre elles. Concrètement, l’air avance de façon régulière, dans une direction dominante, à une vitesse maîtrisée. L’objectif n’est pas de brasser : c’est de guider l’air pour évacuer les particules hors de la zone sensible.
Ce terme est parfois utilisé un peu vite, comme synonyme de ventilation filtrée. Pourtant, un air filtré n’est pas automatiquement laminaire : la stabilité de l’écoulement, l’uniformité du profil, la pression disponible, et la manière dont le poste est utilisé font toute la différence.
Laminaire vs turbulent : deux écoulements, deux mondes
Un écoulement turbulent, c’est l’inverse d’un air “en couches” : des tourbillons, des variations locales, des retours imprévus. À l’œil nu, cela ne se voit pas toujours, et c’est justement le problème. Dans un atelier, un simple déplacement, une porte, un obstacle mal placé peuvent casser la stabilité et transformer la zone en espace de mélange.
Dans les faits, la différence se traduit sur trois points : la stabilité de la zone protégée, la reproductibilité du travail (jour 1 vs jour 30), et la capacité à “pousser” les particules là où on veut. Un flux laminaire bien réglé ne fait pas de magie, mais il rend le comportement de l’air prévisible. Et ça, en industrie, vaut de l’or.
Ce qui se passe physiquement dans un flux laminaire (sans équations compliquées)
Dans un flux laminaire, l’air suit des trajectoires plus lisses, avec moins de tourbillons marqués. Le profil de vitesse est plus homogène sur la section utile, ce qui aide à maintenir un écoulement “droit”. Cela dit, ce régime reste fragile : un objet trop haut, un carton posé à la verticale, un geste ample… et l’écoulement se déforme, parfois jusqu’à créer des turbulences.
Ce point est souvent sous-estimé lors des audits internes : le résultat est correct à vide, puis se dégrade dès que le plan de travail est chargé. Or, dans la vraie vie, il l’est presque toujours. Une erreur vécue (et coûteuse) : qualifier une configuration “idéale” puis changer l’agencement une semaine après, sans refaire de vérification. Les résultats ne suivent pas toujours, et les équipes le découvrent trop tard.
Les particules : l’ennemi discret que l’air cherche à “pousser” hors de la zone
Les particules viennent de partout : opérateurs (tenues, mouvements), emballages, frottements de matériaux, ouverture de consommables, circulation d’air environnante. Et elles ne se comportent pas toutes pareil. Certaines retombent vite, d’autres restent en suspension et suivent le flux.
D’où l’importance de deux réglages concrets : la direction de l’écoulement et la vitesse. Trop faible, l’air ne “balaye” pas correctement. Trop forte, il peut créer des turbulences locales, remettre en suspension des particules ou perturber un geste délicat. Le flux laminaire n’est donc pas seulement une notion : c’est une discipline d’usage au quotidien, avec un vrai contrôle du poste.
Le duo qui fait (vraiment) la différence : filtres + vitesse
Sans filtres, pas d’air propre. Sans bonne vitesse, pas de flux laminaire exploitable. Les deux sont indissociables, et c’est souvent là que les choix se font… ou se ratent.
- Filtres : ils retiennent les particules en amont de la zone. Mais plus ils se chargent, plus la perte de charge augmente, et l’écoulement peut dériver si le système ne compense pas.
- Vitesse : elle doit rester dans une plage cohérente avec le poste de travail. Un réglage “au maximum” rassure parfois, toutefois il peut dégrader l’efficacité réelle en générant des perturbations.
Un point très opérationnel : prévoir la stratégie de remplacement des filtres dès l’achat, avec indicateurs et planning de maintenance. Sinon, le flux reste correct… jusqu’au jour où il ne l’est plus, progressivement, sans alerte évidente.
Focus : les filtres HEPA et ce qu’ils apportent en environnement contrôlé
Un filtre hepa est prévu pour capter une grande fraction de particules fines. C’est un élément central dans de nombreux dispositifs à flux laminaire. Toutefois, il ne “corrige” pas un mauvais montage : une fuite, une étanchéité moyenne, un cadre mal posé, et l’air peut contourner le média filtrant. Résultat : une efficacité théorique élevée, mais un niveau réel décevant.
Autre limite à garder en tête : la filtration ne remplace pas l’organisation. Un flux laminaire ne compense pas une zone encombrée, ni des gestes qui coupent l’écoulement au plus mauvais endroit, ni une mauvaise gestion des contaminants en amont.
Hottes à flux laminaire : comment ça fonctionne en conditions réelles ?
Les hottes à flux laminaire s’appuient sur une chaîne simple : aspiration, filtration, puis soufflage uniforme vers la zone utile. Sur le papier, c’est clair. En conditions réelles, quelques signaux méritent attention : bruit qui change (souvent lié aux filtres), zones mortes sur le plan de travail, comportement de l’air quand un opérateur s’approche.
Un réflexe utile : observer ce que fait l’air quand les mouvements s’accélèrent. Certaines hottes restent stables. D’autres décrochent dès qu’un objet est introduit. Là, l’écoulement est “propre” à vide, mais moins robuste en production, notamment selon la taille des pièces manipulées. Cela se joue parfois à un détail : un support trop haut, un bac mal positionné, une balance qui casse la ligne d’air.
Horizontal ou vertical : quelle configuration pour quelle salle, quel poste, quel geste ?
Un flux laminaire horizontal souffle de l’arrière vers l’avant ; un flux laminaire vertical descend du haut vers le bas. Le choix dépend du poste de travail et de la manière dont les objets sont placés dans l’espace utile.
- En horizontal, attention au risque de “barrer” l’écoulement avec des équipements trop hauts, ce qui peut générer des recirculations et du turbulent là où on ne l’attend pas.
- En vertical, l’occupation du plan de travail devient critique : certains objets créent des ombres aérodynamiques, et les particules peuvent se déposer là où l’on ne veut pas.
Dans les deux cas, une règle simple aide : placer ce qui doit rester le plus propre au plus près de la sortie d’air filtré, et éviter de “couper” l’écoulement entre la filtration et la zone critique.
Salles blanches et environnements contrôlés : quand le flux laminaire devient un choix d’organisation
Protéger une zone avec une hotte n’implique pas les mêmes contraintes que protéger une salle entière. Les salles blanches engagent des choix d’architecture, de circulation, de maintenance, et de contrôle dans le temps. Dans ce contexte, le flux laminaire devient un levier d’organisation : qui entre, comment on se déplace, où l’on stocke, et comment l’environnement est surveillé, données à l’appui.
Le coût ne se résume pas à l’équipement : il inclut aussi l’énergie, la gestion des filtres, et les routines de vérification qui maintiennent l’efficacité sur la durée, selon une classe visée (par exemple en référence à iso). Et il y a une réalité terrain : un plan de nettoyage trop léger, une logistique qui “déborde”, et l’air finit par raconter l’histoire.
Applications industrielles courantes (et les questions à se poser avant d’acheter)
Le flux laminaire se retrouve dans des secteurs où les particules et la contamination posent problème : pharmaceutique, microélectronique, dispositifs médicaux, agroalimentaire, laboratoires de contrôle. Mais une même étiquette couvre des besoins très différents, et des produits parfois sensibles pour des raisons opposées.
Avant d’acheter, les questions utiles restent très terre-à-terre : quel produit est exposé ? combien de temps ? quelle sensibilité au dépôt de particules ? quelles opérations (pesée, assemblage, conditionnement, contrôle) ? quel niveau d’environnement autour ? En effet, un flux laminaire dimensionné pour un poste peut être surdimensionné — donc moins stable — pour un autre, ou mal adapté à certaines applications.
Les critères de choix, sans jargon : comment décider sans se tromper
Pour choisir un dispositif à flux laminaire, l’enjeu est de relier les paramètres techniques à l’usage réel du poste de travail. Quelques axes permettent de trancher sans se perdre :
- Besoin de protection : vise-t-on surtout le produit, le processus, ou l’environnement immédiat ?
- Niveau de particules visé : quelle cible de propreté, et comment la vérifier ?
- Dimension de la zone utile : plus elle est grande, plus le flux doit rester uniforme sur toute la surface.
- Stratégie filtres : accès, fréquence, indicateurs, impacts sur l’écoulement et l’efficacité.
- Contraintes d’installation : bruit, énergie, place, compatibilité avec les gestes réels de travail et les installations existantes.
- Conception et pilotage : présence de systèmes de compensation, alarmes, et suivi de la vitesse ou de la perte de charge.
Erreurs fréquentes (oui, même dans l’industrie)
Quelques erreurs reviennent souvent. La première : transformer la zone utile en étagère. Trop d’objets, trop hauts, trop proches de la sortie d’air : le flux laminaire se fragmente. Deuxième erreur : confondre flux laminaire et ventilation filtrée classique, en supposant que “filtré” = “maîtrisé”. Troisième erreur : oublier que le poste vit. Les opérateurs bougent, le travail change, les filtres se chargent. L’écoulement doit rester solide malgré tout, sinon la contamination finit par revenir.
Comment “lire” une installation : petits tests d’observation et bons réflexes
Sans remplacer une qualification, certains indices parlent. Un flux laminaire cohérent se traduit par des routines simples : plan de travail dégagé, objets bas, gestes organisés, déplacements limités devant la zone. Si l’on observe des papiers qui “dansent”, des zones où l’air semble revenir, ou une dépendance forte aux portes et à la ventilation générale, c’est souvent le signe d’un écoulement perturbé.
Autre bon réflexe : vérifier la logique d’usage des hottes. Une des meilleures intentions, c’est d’ajouter “juste un appareil à côté”. Et puis, on oublie qu’il génère des perturbations. Une hotte très correcte sur le papier peut perdre en efficacité si elle est installée dans un couloir d’air, face à une porte, ou à proximité d’un apport d’air qui casse la stabilité du flux.
FAQ
Quelle est la différence entre un flux laminaire et un simple flux d’air filtré ?
Un air filtré indique la présence de filtres. Un flux laminaire implique, en plus, un écoulement stable, peu mélangé, avec une direction et une uniformité qui protègent réellement une zone de travail.
Pourquoi la vitesse est-elle si importante pour l’efficacité ?
Parce que la vitesse conditionne la capacité du flux laminaire à évacuer les particules sans créer de perturbations. Trop faible, le balayage devient insuffisant. Trop forte, l’écoulement peut se dégrader localement, ce qui réduit l’efficacité là où elle est attendue.
Comment savoir si des hottes à flux laminaire sont adaptées au poste ?
En regardant l’usage réel : encombrement du plan de travail, types de gestes, interaction avec l’environnement proche. Les hottes doivent maintenir un flux laminaire stable en charge, pas seulement à vide, avec un système de contrôle adapté.
Un écoulement unidirectionnel suffit-il à éviter la contamination ?
Un écoulement unidirectionnel aide, clairement, mais il ne suffit pas à lui seul. Le régime d’air réel dépend de l’implantation, des gestes, de la gestion des filtres, et du niveau de protection visé. Même avec une filtration hepa, une mauvaise installation ou des obstacles peuvent créer du turbulent et relancer la contamination.
Quelles vérifications prévoir pour maintenir les performances dans le temps ?
Prévoir des contrôles périodiques (vérification de la vitesse, tests d’étanchéité, état des filtres, observation des turbulences), et documenter le tout. Dans les environnements sensibles, ces données permettent de suivre les dérives et de piloter les actions de maintenance sur les systèmes et les installations.